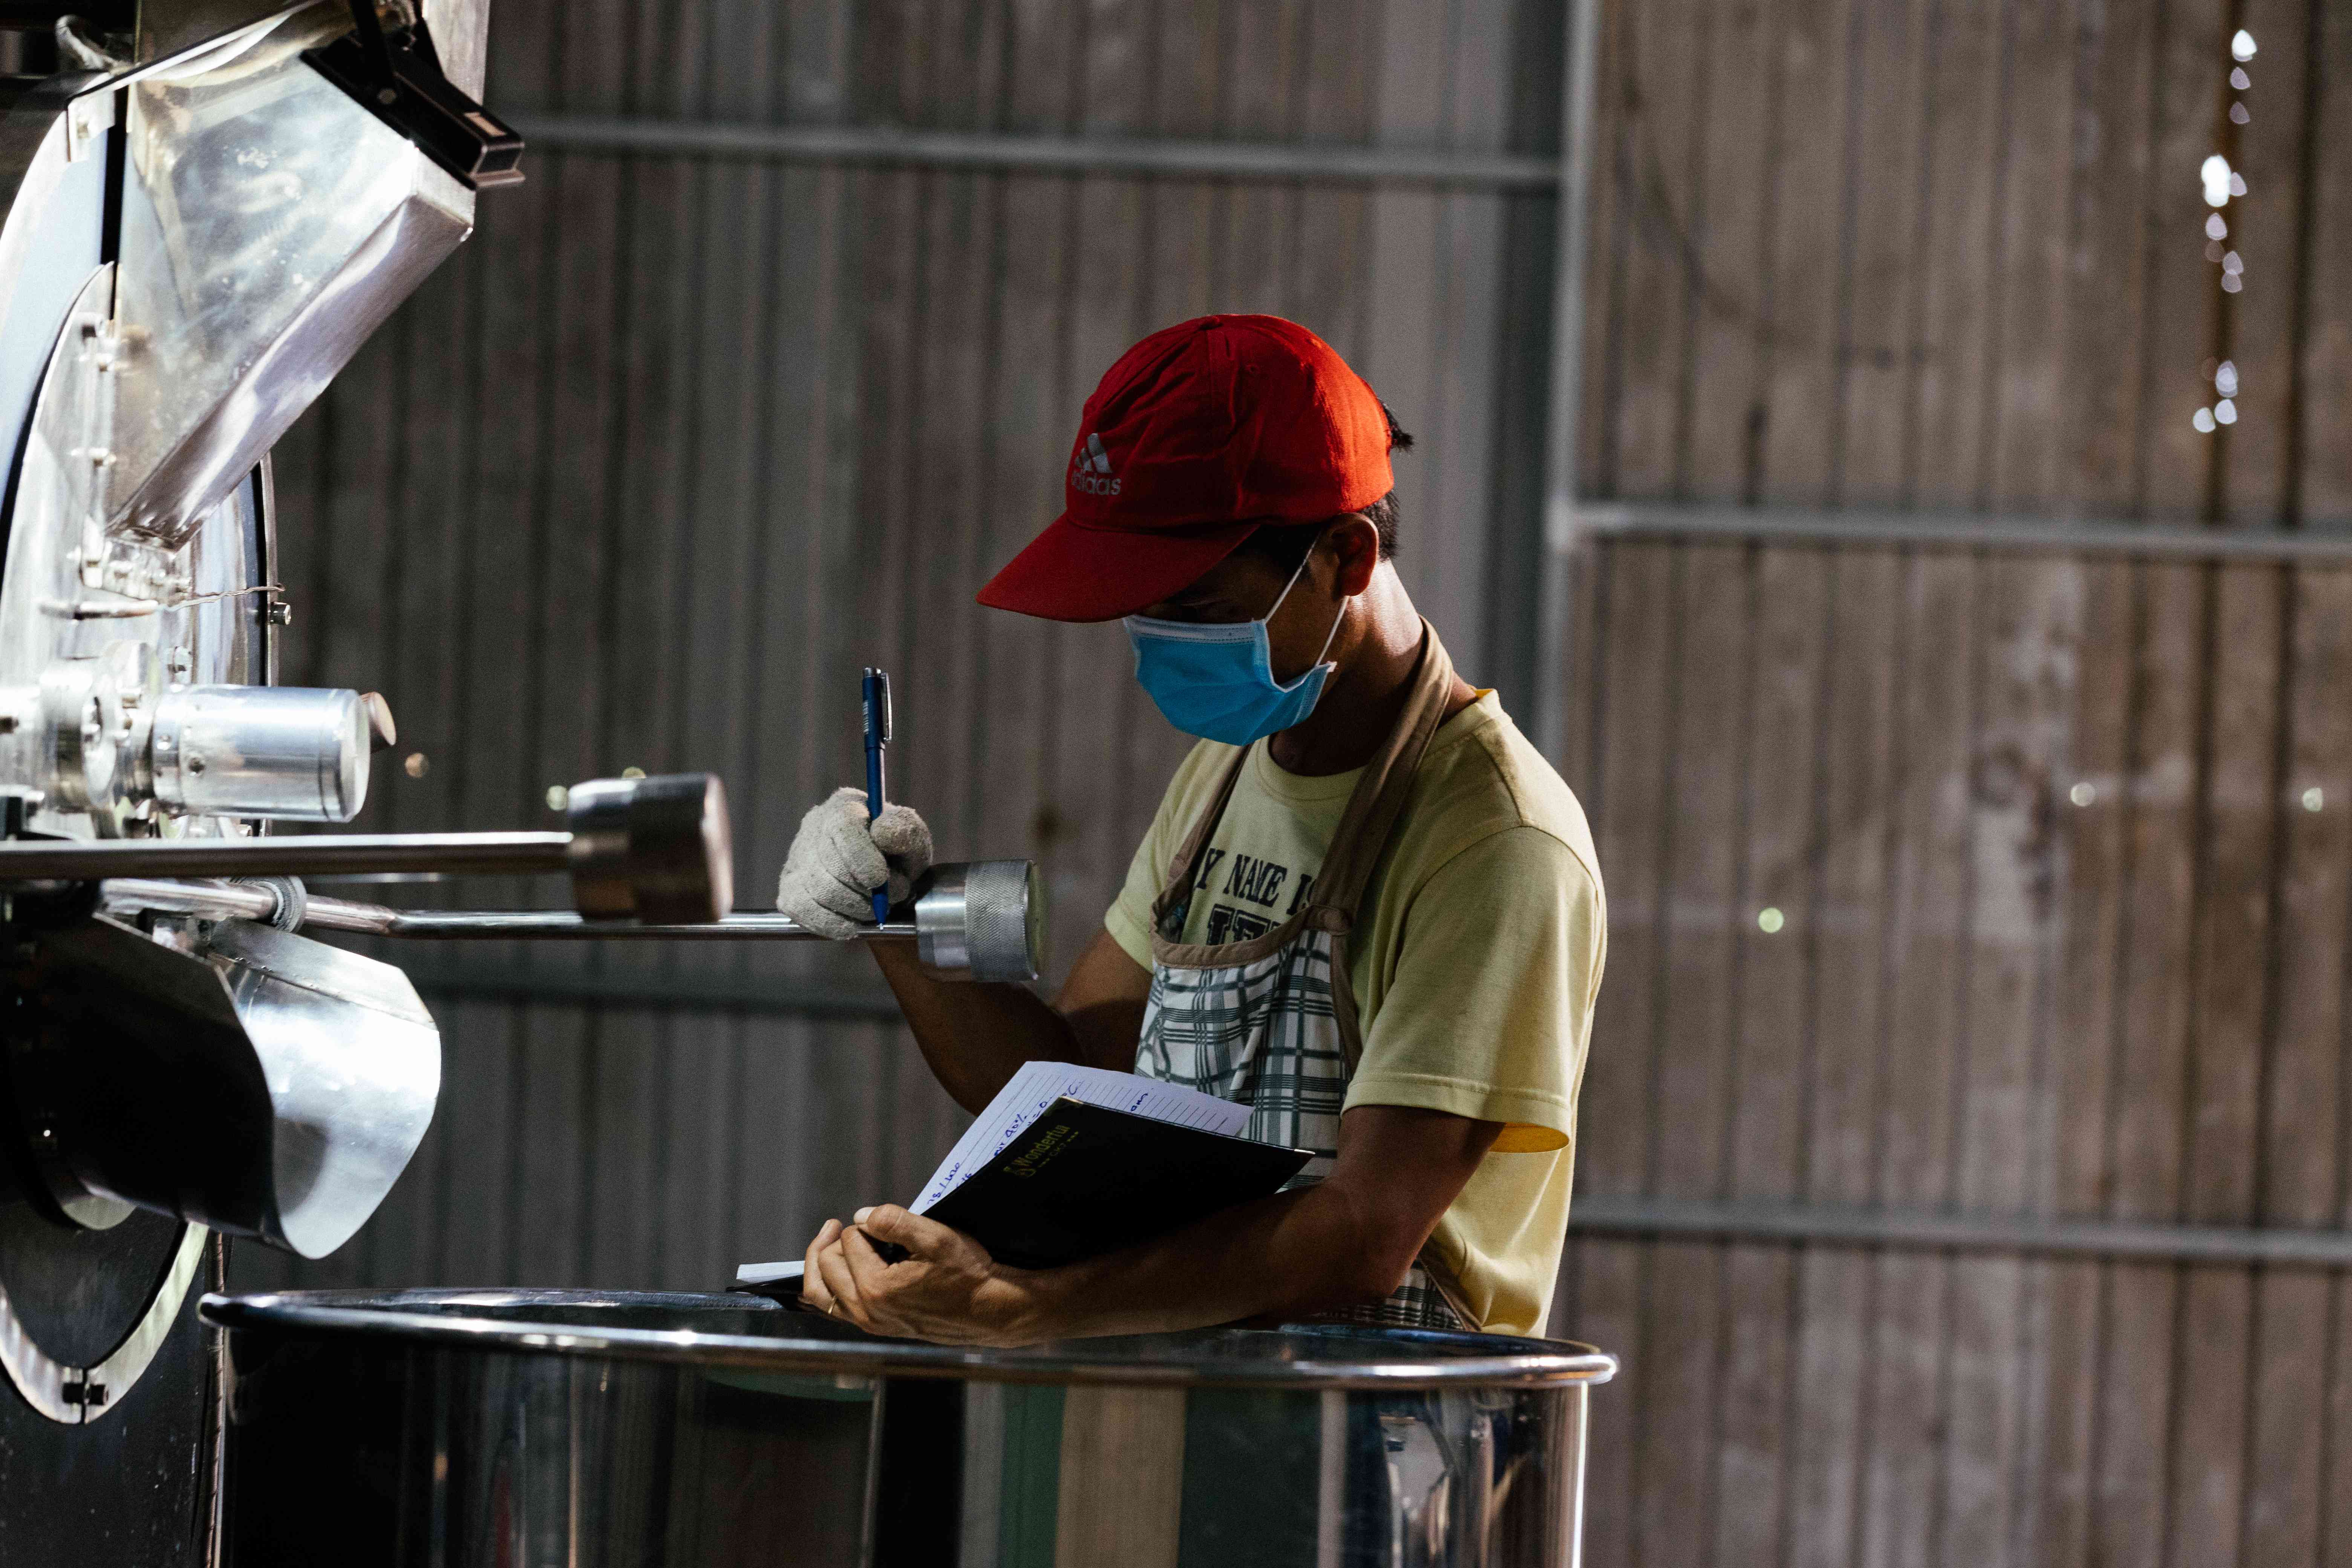
Muốn so sánh hao hụt, trước hết phải thống nhất phép đo
Tổn thất khối lượng trong rang thường được tính từ chênh lệch giữa khối lượng trước và sau rang. Công thức nghe đơn giản, nhưng kết quả chỉ có thể so sánh nếu hai điểm cân được xác định theo cùng một quy tắc. Cân ngay sau khi ra khỏi máy và cân sau một thời gian làm nguội không nhất thiết cho cùng một kết quả.
Nghiên cứu về truyền nhiệt và truyền khối trong rang theo mẻ cho thấy khối lượng có thể được theo dõi trực tuyến cùng nhiệt độ và độ ẩm, qua đó mô tả động học của quá trình. Điều này nhấn mạnh rằng thời điểm đo là một phần của phép đo chứ không phải chi tiết phụ.
Công thức giống nhau không có nghĩa dữ liệu giống nhau
Nếu gọi khối lượng trước rang là M1 và khối lượng sau rang là M2, tỷ lệ mất khối lượng có thể tính từ phần chênh lệch so với khối lượng ban đầu. Nhưng để hai mẻ có thể so sánh, M1 phải được xác định cùng cách, M2 phải được cân ở cùng trạng thái và điều kiện cân phải tương đương.
Nếu một mẻ được cân khi còn nóng và một mẻ sau khi làm nguội hoàn toàn, sự khác biệt có thể phản ánh cả quá trình sau rang. Vì vậy, chuẩn hóa điểm cân quan trọng không kém công thức tính.
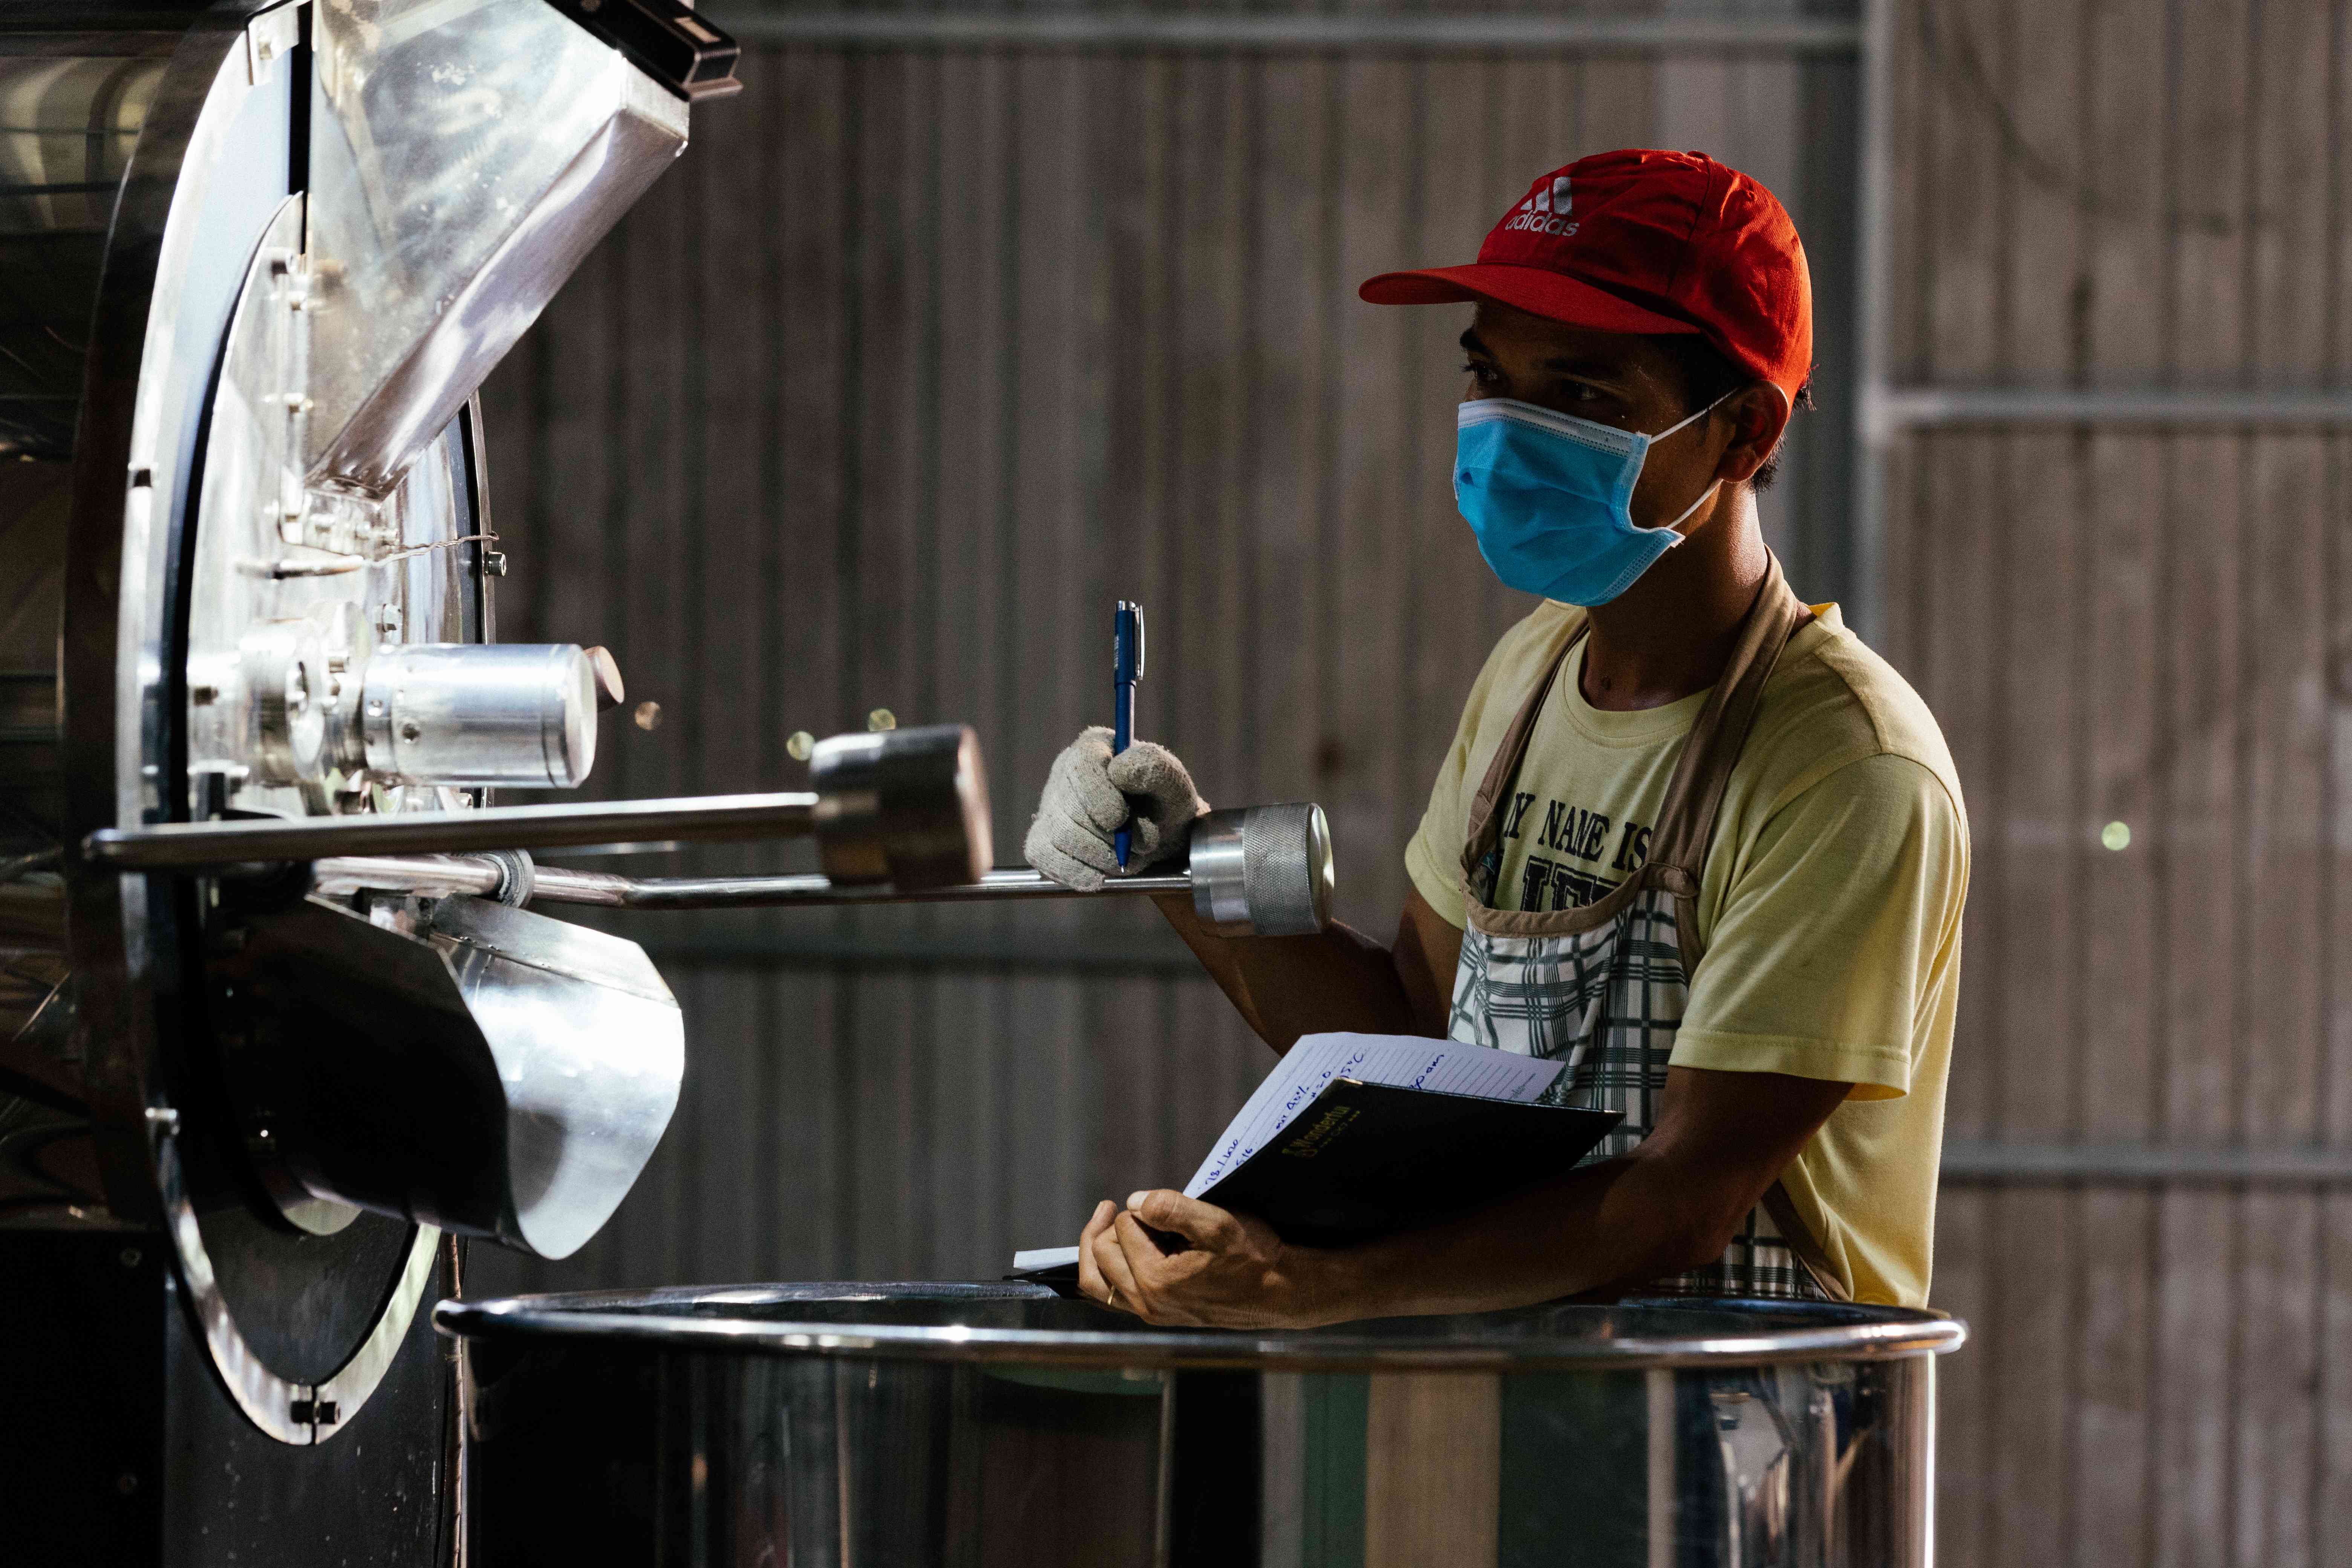
Nguyên liệu và nhiệt làm thay đổi mức hao hụt
Độ ẩm ban đầu là một biến rõ ràng. Hạt có lượng nước khác nhau sẽ có lượng vật chất dễ bay hơi khác nhau trong quá trình rang. Nhiệt độ và thời gian cũng thay đổi động học mất khối lượng.
Vargas-Elías và cộng sự nghiên cứu Arabica rang trong một hệ thống gia nhiệt bằng gas và nhận thấy tốc độ mất khối lượng phụ thuộc vào điều kiện nhiệt. Nghiên cứu này hữu ích để hiểu cơ chế nhưng không nên được dùng để áp một tỷ lệ hao hụt cố định cho mọi loại cà phê.
Khối lượng nạp phải được kiểm soát
Một mẻ nhỏ và một mẻ lớn trên cùng máy có thể có diễn biến truyền nhiệt khác nhau. Nếu khối lượng nạp thay đổi mà không được ghi nhận, một khác biệt về hao hụt có thể bị hiểu nhầm là do mức rang.
Khi chuẩn hóa, nên ghi khối lượng nạp, loại nguyên liệu, độ ẩm nếu có, nhiệt độ ban đầu, cấu hình thiết bị, thời gian rang, điểm kết thúc và khối lượng sau rang. Những dữ liệu này tạo ra bối cảnh cần thiết để giải thích một con số hao hụt.
Thiết bị cân cũng là một phần của hệ thống đo
Độ chính xác và độ lặp lại của cân phải phù hợp với khối lượng cần đo. Cân khác nhau có thể cho sai lệch nhỏ nhưng đáng kể khi mục tiêu là so sánh nhiều mẻ. Vị trí cân, bề mặt đặt cân và điều kiện môi trường cũng cần ổn định.
Nếu cơ sở muốn dùng tỷ lệ hao hụt làm chỉ số theo dõi dài hạn, nên kiểm tra định kỳ tình trạng cân và thống nhất cách đặt mẫu. Một dữ liệu đẹp trên bảng tính không có nhiều giá trị nếu phép đo phía sau không ổn định.
Hao hụt là chỉ số kiểm soát, không phải thước đo duy nhất của chất lượng
Hai mẻ có thể có tỷ lệ mất khối lượng tương tự nhưng khác nhau về lịch sử nhiệt, màu, hương hoặc cảm quan. Bottazzi và cộng sự mô hình hóa quá trình rang dựa trên truyền nhiệt và truyền khối, cho thấy nhiều biến của hệ thống cùng tham gia vào kết quả cuối.
Do đó, tỷ lệ hao hụt nên được đọc cùng nhiệt độ, thời gian và các chỉ số chất lượng phù hợp. Nó đặc biệt hữu ích khi dùng để phát hiện một mẻ lệch khỏi chính lịch sử của nó.
Khi có sai lệch, dữ liệu phải giúp tìm nguyên nhân
Một hệ thống chuẩn hóa tốt không riêng ghi tỷ lệ hao hụt mà còn đặt ra quy tắc xử lý khi kết quả vượt khoảng tham chiếu. Có thể kiểm tra lại phép cân, độ ẩm nguyên liệu, khối lượng nạp, nhiệt độ, thời gian và điều kiện làm nguội trước khi kết luận có vấn đề ở sản phẩm.
Nếu các biến được ghi đầy đủ, việc điều tra sẽ đi từ dấu hiệu đến nguyên nhân thay vì chỉnh máy theo phỏng đoán. Đây là giá trị thực tế lớn nhất của việc chuẩn hóa: biến một con số hao hụt thành dấu vết có thể truy nguyên giữa các mẻ.
Khi phát hiện một mẻ có hao hụt khác thường, dữ liệu trước và sau rang nên được kiểm tra cùng nhau. Một tỷ lệ sai lệch đơn lẻ không đủ để kết luận máy rang có vấn đề; cần xem cả khối lượng nạp, nguyên liệu, nhiệt độ và cách cân.
Sau khi kết thúc rang, hạt tiếp tục nguội và giải phóng khí. Nếu một mẻ được cân ngay sau làm nguội còn mẻ khác được cân sau thời gian chờ dài hơn, kết quả có thể lệch dù quá trình rang giống nhau. Do đó, quy định thời gian và trạng thái cân sau rang cần được ghi rõ trong quy trình.
Chuẩn hóa phải bao gồm cả trạng thái sau rang
Khi chuẩn hóa giữa các mẻ, nên lưu cả giá trị tuyệt đối và tỷ lệ phần trăm. Giá trị tuyệt đối cho biết mất bao nhiêu khối lượng, còn tỷ lệ giúp so sánh các mẻ có khối lượng nạp khác nhau. Hai cách nhìn bổ sung cho nhau và giúp phát hiện trường hợp dữ liệu có vẻ bình thường theo tỷ lệ nhưng bất thường theo khối lượng thực tế.
Một điểm khác cần thống nhất là cách làm nguội trước khi cân. Nếu mẻ này được làm nguội bằng một cách còn mẻ khác bằng cách khác, lượng khí thoát và trạng thái nhiệt của mẫu có thể khác. Quy trình nên xác định rõ thời điểm mẫu được xem là đủ điều kiện cân và giữ nguyên cách xử lý đó trong các lần đo. Khi điều kiện sau rang ổn định, sai lệch về tỷ lệ hao hụt mới phản ánh tốt hơn sự khác nhau trong quá trình rang.
Tài liệu tham khảo
- [1] Hernández et al. (2007), Journal of Food Engineering 78, 1141–1148. DOI: 10.1016/j.jfoodeng.2005.12.041.
- [2] Vargas-Elías et al. (2016), Engenharia Agrícola 36, 300–308. DOI: 10.1590/1809-4430-Eng.Agric.v36n2p300-308/2016.
- [3] Bottazzi et al. (2012), Journal of Food Engineering 112, 243–252. DOI: 10.1016/j.jfoodeng.2012.04.009.
To compare loss, the measurement must be unified first
Mass loss during roasting is usually calculated from the difference between pre- and post-roast weight. The formula sounds simple, but the result can only be compared if the two weighing points are defined by the same rule. Weighing right after leaving the machine and weighing after a period of cooling don't necessarily give the same result.
Research on heat and mass transfer in batch roasting shows mass can be tracked online alongside temperature and humidity, describing the process's kinetics. This emphasizes that the timing of measurement is part of the measurement itself, not a minor detail.
The same formula doesn't mean the same data
If pre-roast mass is called M1 and post-roast mass M2, the mass-loss ratio can be calculated from the difference relative to the initial mass. But for two batches to be comparable, M1 needs to be determined the same way, M2 needs to be weighed at the same state, and weighing conditions need to be equivalent.
If one batch is weighed while still hot and another after fully cooling, the difference could reflect the entire post-roast process too. So standardizing the weighing point matters just as much as the calculation formula.
Raw material and heat change the loss level
Initial moisture is a clear variable. Beans with different water content will have different amounts of volatile material during roasting. Temperature and time also change the kinetics of mass loss.
Vargas-Elías and colleagues studied Arabica roasted in a gas-heated system and found the rate of mass loss depends on thermal conditions. This research is useful for understanding the mechanism but shouldn't be used to apply a fixed loss ratio to every type of coffee.
Charge weight needs to be controlled
A small batch and a large batch on the same machine can have different heat-transfer dynamics. If charge weight changes without being recorded, a difference in loss could be mistaken for a difference in roast level.
When standardizing, you should record charge weight, raw-material type, moisture if available, initial temperature, equipment configuration, roasting time, endpoint, and post-roast weight. This data creates the necessary context for explaining a loss figure.
The scale is also part of the measurement system
The accuracy and repeatability of the scale need to suit the mass being measured. Different scales can produce small but meaningful discrepancies when the goal is comparing many batches. Scale placement, mounting surface, and environmental conditions also need to stay stable.
If a facility wants to use loss ratio as a long-term tracking indicator, it should periodically check the scale's condition and standardize how samples are placed. A neat number on a spreadsheet doesn't have much value if the measurement behind it isn't stable.
Loss is a control indicator, not the sole measure of quality
Two batches can have a similar mass-loss ratio yet differ in thermal history, color, aroma, or sensory quality. Bottazzi and colleagues modeled the roasting process based on heat and mass transfer, showing many system variables jointly contribute to the final result.
So the loss ratio should be read alongside temperature, time, and relevant quality indicators. It's especially useful for detecting a batch deviating from its own history.
When there's a deviation, the data needs to help find the cause
A good standardization system doesn't just record the loss ratio — it also sets a rule for what to do when a result exceeds the reference range. You can recheck the weighing, raw-material moisture, charge weight, temperature, time, and cooling conditions before concluding there's a product problem.
If the variables are fully recorded, investigation moves from a sign to a cause rather than adjusting the machine based on guesswork. This is the biggest practical value of standardization: turning a loss number into a trace that can be tracked across batches.
When an unusual loss is found in a batch, pre- and post-roast data should be checked together. A single deviated ratio isn't enough to conclude the roaster has a problem; you need to look at charge weight, raw material, temperature, and the weighing method as well.
After roasting ends, beans continue cooling and releasing gas. If one batch is weighed right after cooling while another is weighed after a longer wait, the result can differ even though the roasting process was the same. So the timing and post-roast weighing state need to be clearly specified in the procedure.
Standardization needs to include post-roast state
When standardizing across batches, you should record both the absolute value and the percentage. The absolute value shows how much mass was lost, while the percentage helps compare batches with different charge weights. The two views complement each other and help catch cases where data looks normal by percentage but abnormal in actual mass.
Another point worth agreeing on is the cooling method before weighing. If one batch is cooled one way and another differently, the gas released and thermal state of the sample can differ. The procedure should clearly define when a sample is considered ready to weigh and keep that handling consistent across measurements. Once post-roast conditions are stable, the loss-ratio deviation can better reflect actual differences in the roasting process.
References
- Hernández et al. (2007). Journal of Food Engineering, 78, 1141–1148. https://doi.org/10.1016/j.jfoodeng.2005.12.041
- Vargas-Elías et al. (2016). Engenharia Agrícola, 36, 300–308. https://doi.org/10.1590/1809-4430-Eng.Agric.v36n2p300-308/2016
- Bottazzi et al. (2012). Journal of Food Engineering, 112, 243–252. https://doi.org/10.1016/j.jfoodeng.2012.04.009