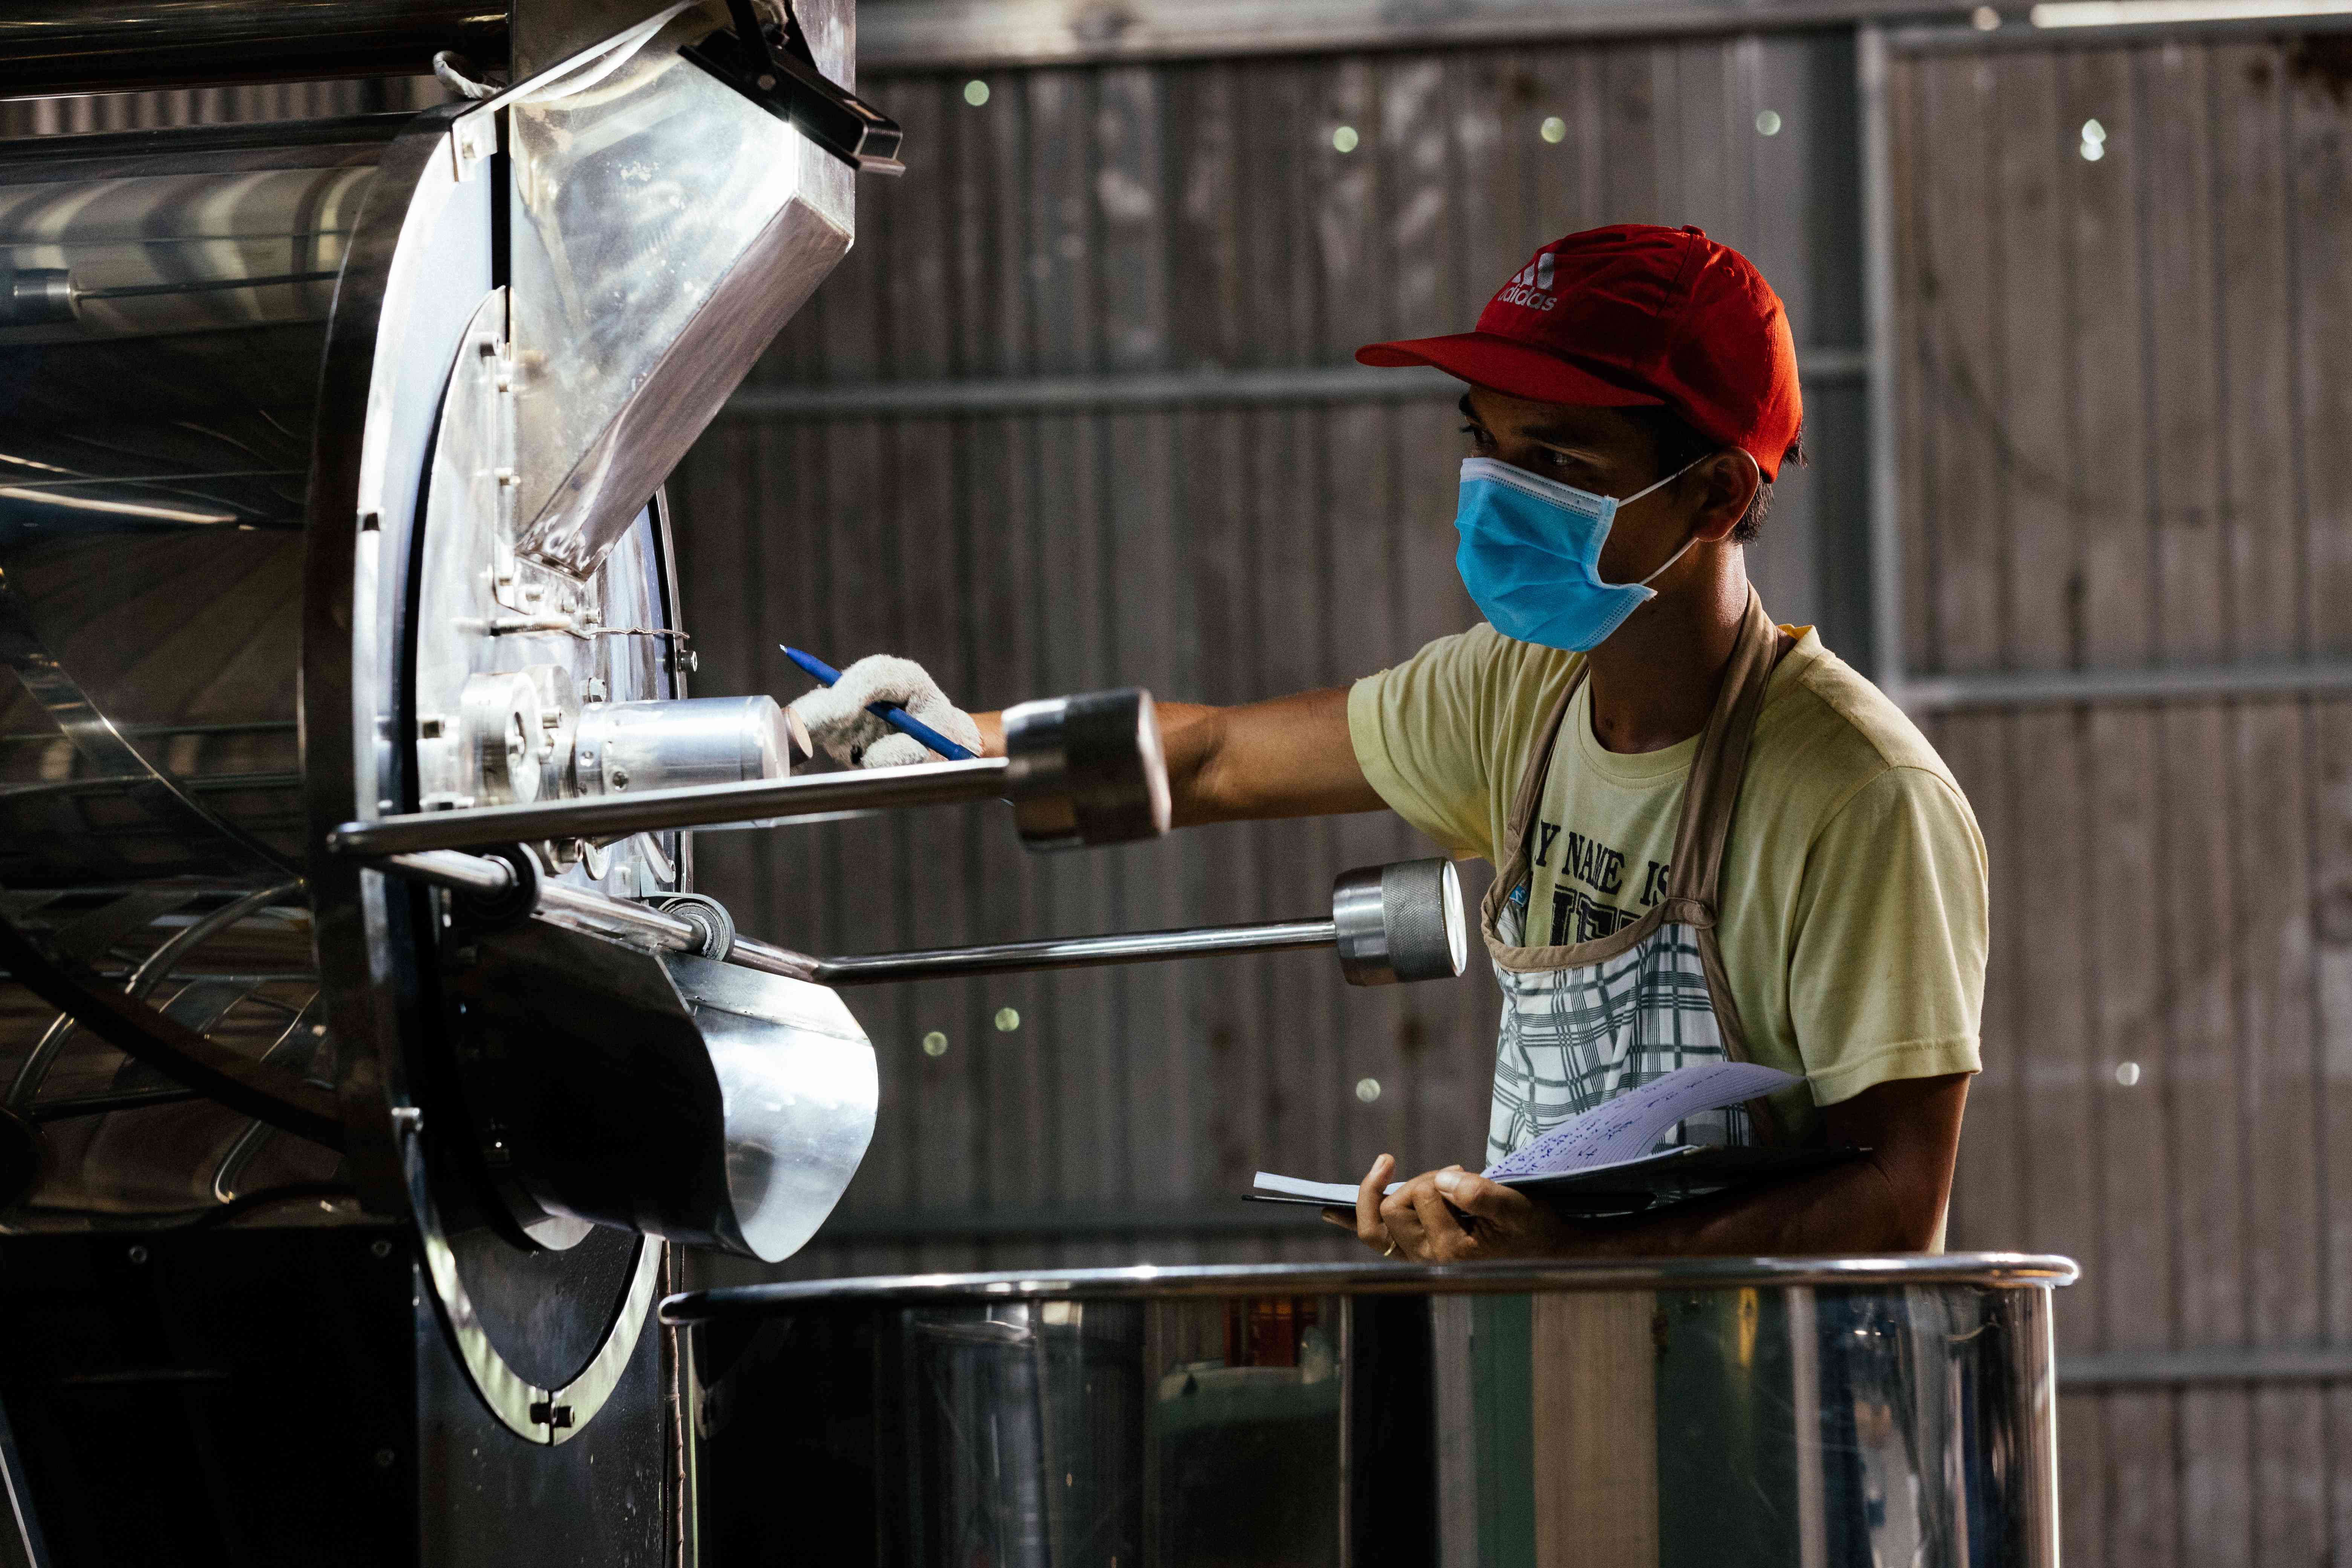
Nguồn gốc sai lệch giữa các mẻ
Sai lệch giữa các mẻ không nhất thiết bắt đầu từ máy. Nguyên liệu có thể khác về độ ẩm, kích thước, mật độ hoặc nguồn gốc; thiết bị có thể thay đổi theo trạng thái nhiệt, lưu lượng khí hay mức độ sạch; môi trường có thể thay đổi theo nhiệt độ và độ ẩm. Thao tác của người vận hành và cách đo cũng tạo thêm biến động.
Điều quan trọng là tách biến động thành nhóm có thể kiểm soát và nhóm cần bù trừ. Nếu không biết sai lệch xuất phát từ đâu, việc mua thêm cảm biến hoặc tự động hóa có thể chỉ làm tăng lượng dữ liệu mà không giải quyết nguyên nhân.
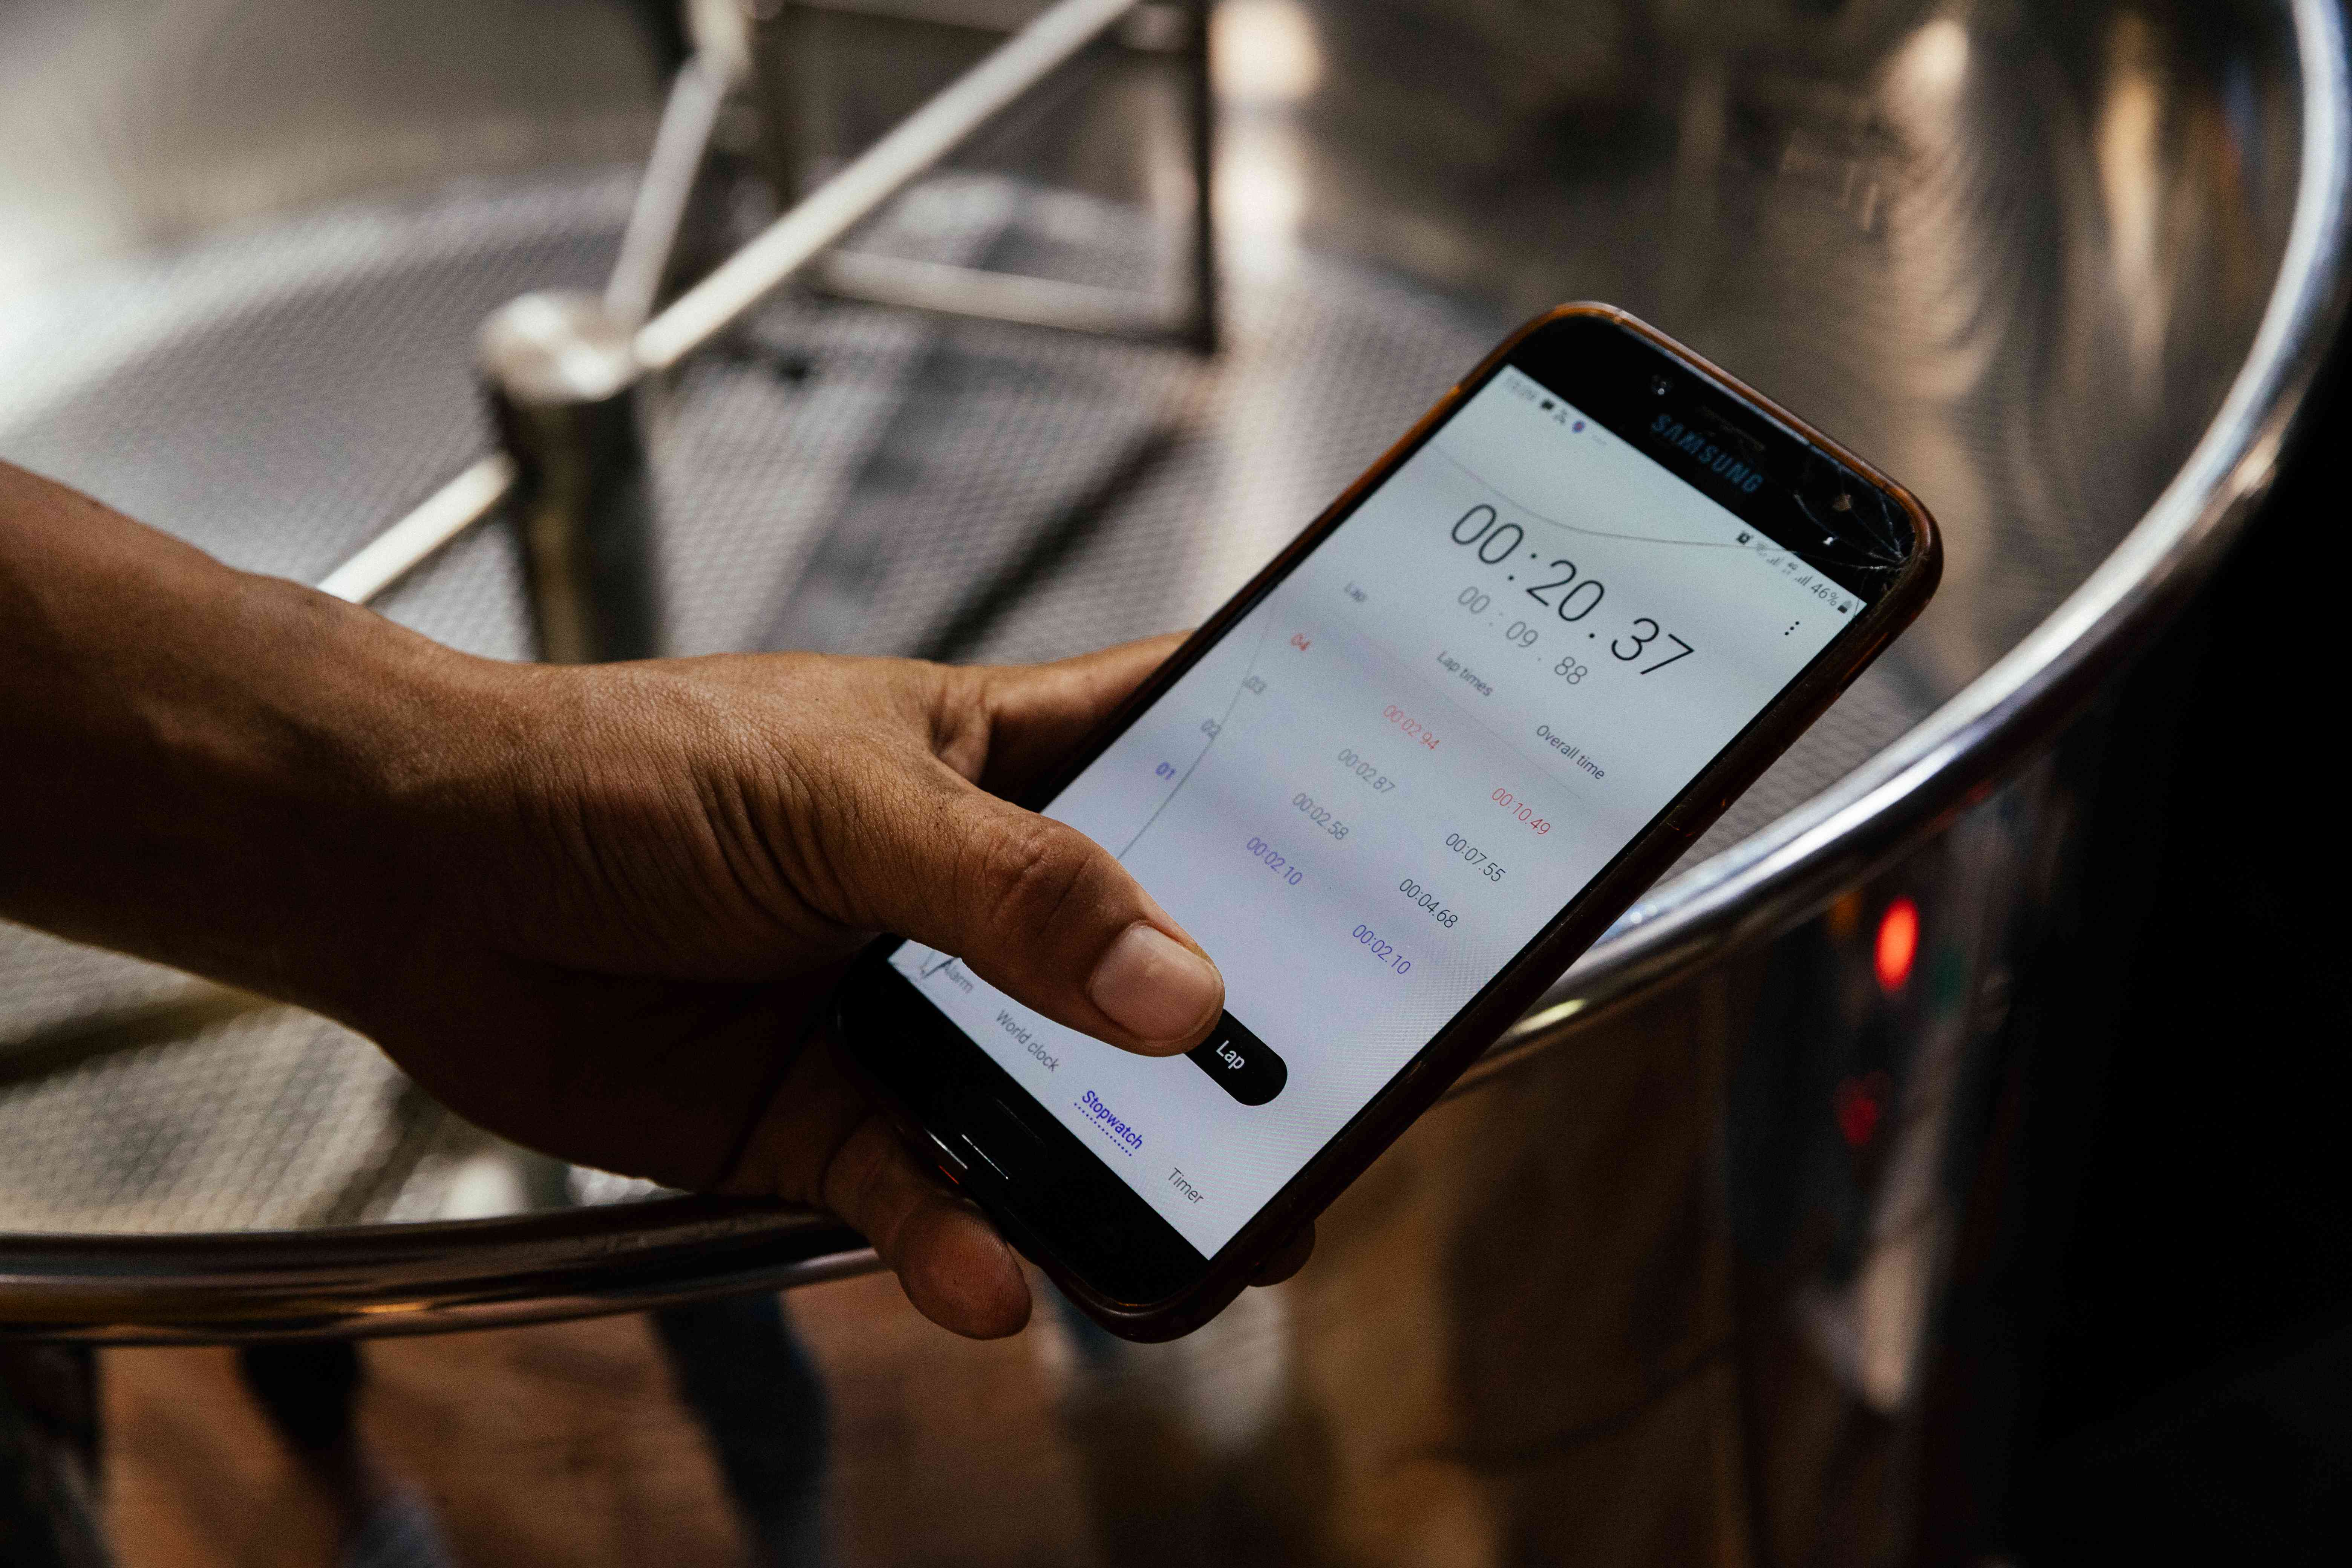
Đo lường trong quá trình
Đo cuối mẻ cho biết kết quả đã xảy ra. Đo trong quá trình tạo cơ hội phát hiện xu hướng khi vẫn còn thời gian can thiệp. Trong rang cà phê, nghiên cứu dùng phổ cận hồng ngoại và các phương pháp phân tích khí rang cho thấy tín hiệu thu được theo thời gian có thể liên hệ với trạng thái rang và phát hiện nhiễu quá trình.
Giá trị của đo trực tuyến không nằm ở việc đo thật nhiều. Một tín hiệu hữu ích phải có mối liên hệ ổn định với biến cần kiểm soát, có độ phân giải thời gian phù hợp và có phương pháp hiệu chuẩn. Nếu cảm biến trôi hoặc dữ liệu không được đồng bộ với thời điểm sản xuất, hệ thống có thể tạo cảm giác chính xác nhưng lại khó dùng để ra quyết định.
Điều khiển và phản hồi
Chu trình điều khiển cơ bản gồm đo, so sánh với mục tiêu, quyết định điều chỉnh và kiểm tra kết quả. Ghi dữ liệu chỉ là bước đầu; phản hồi xuất hiện khi dữ liệu được dùng để thay đổi một biến vận hành. Hai hệ thống có cùng cảm biến nhưng khác nhau hoàn toàn nếu một hệ thống chỉ lưu biểu đồ còn hệ kia dùng dữ liệu để điều chỉnh quá trình.
Trong rang, chẳng hạn, dữ liệu nhiệt độ khí vào, nhiệt độ hạt hoặc tín hiệu khí thoát có thể được dùng để nhận biết quá trình lệch khỏi vùng đã hiệu chuẩn. Nghiên cứu NIR kết hợp kiểm soát thống kê đa biến đã cho thấy có thể phát hiện sớm các nhiễu được tạo ra trong thí nghiệm. Điều này không có nghĩa mọi nhà máy chỉ cần lắp NIR là có điều khiển tự động; mô hình cần được xây dựng và kiểm chứng trong điều kiện tương ứng.
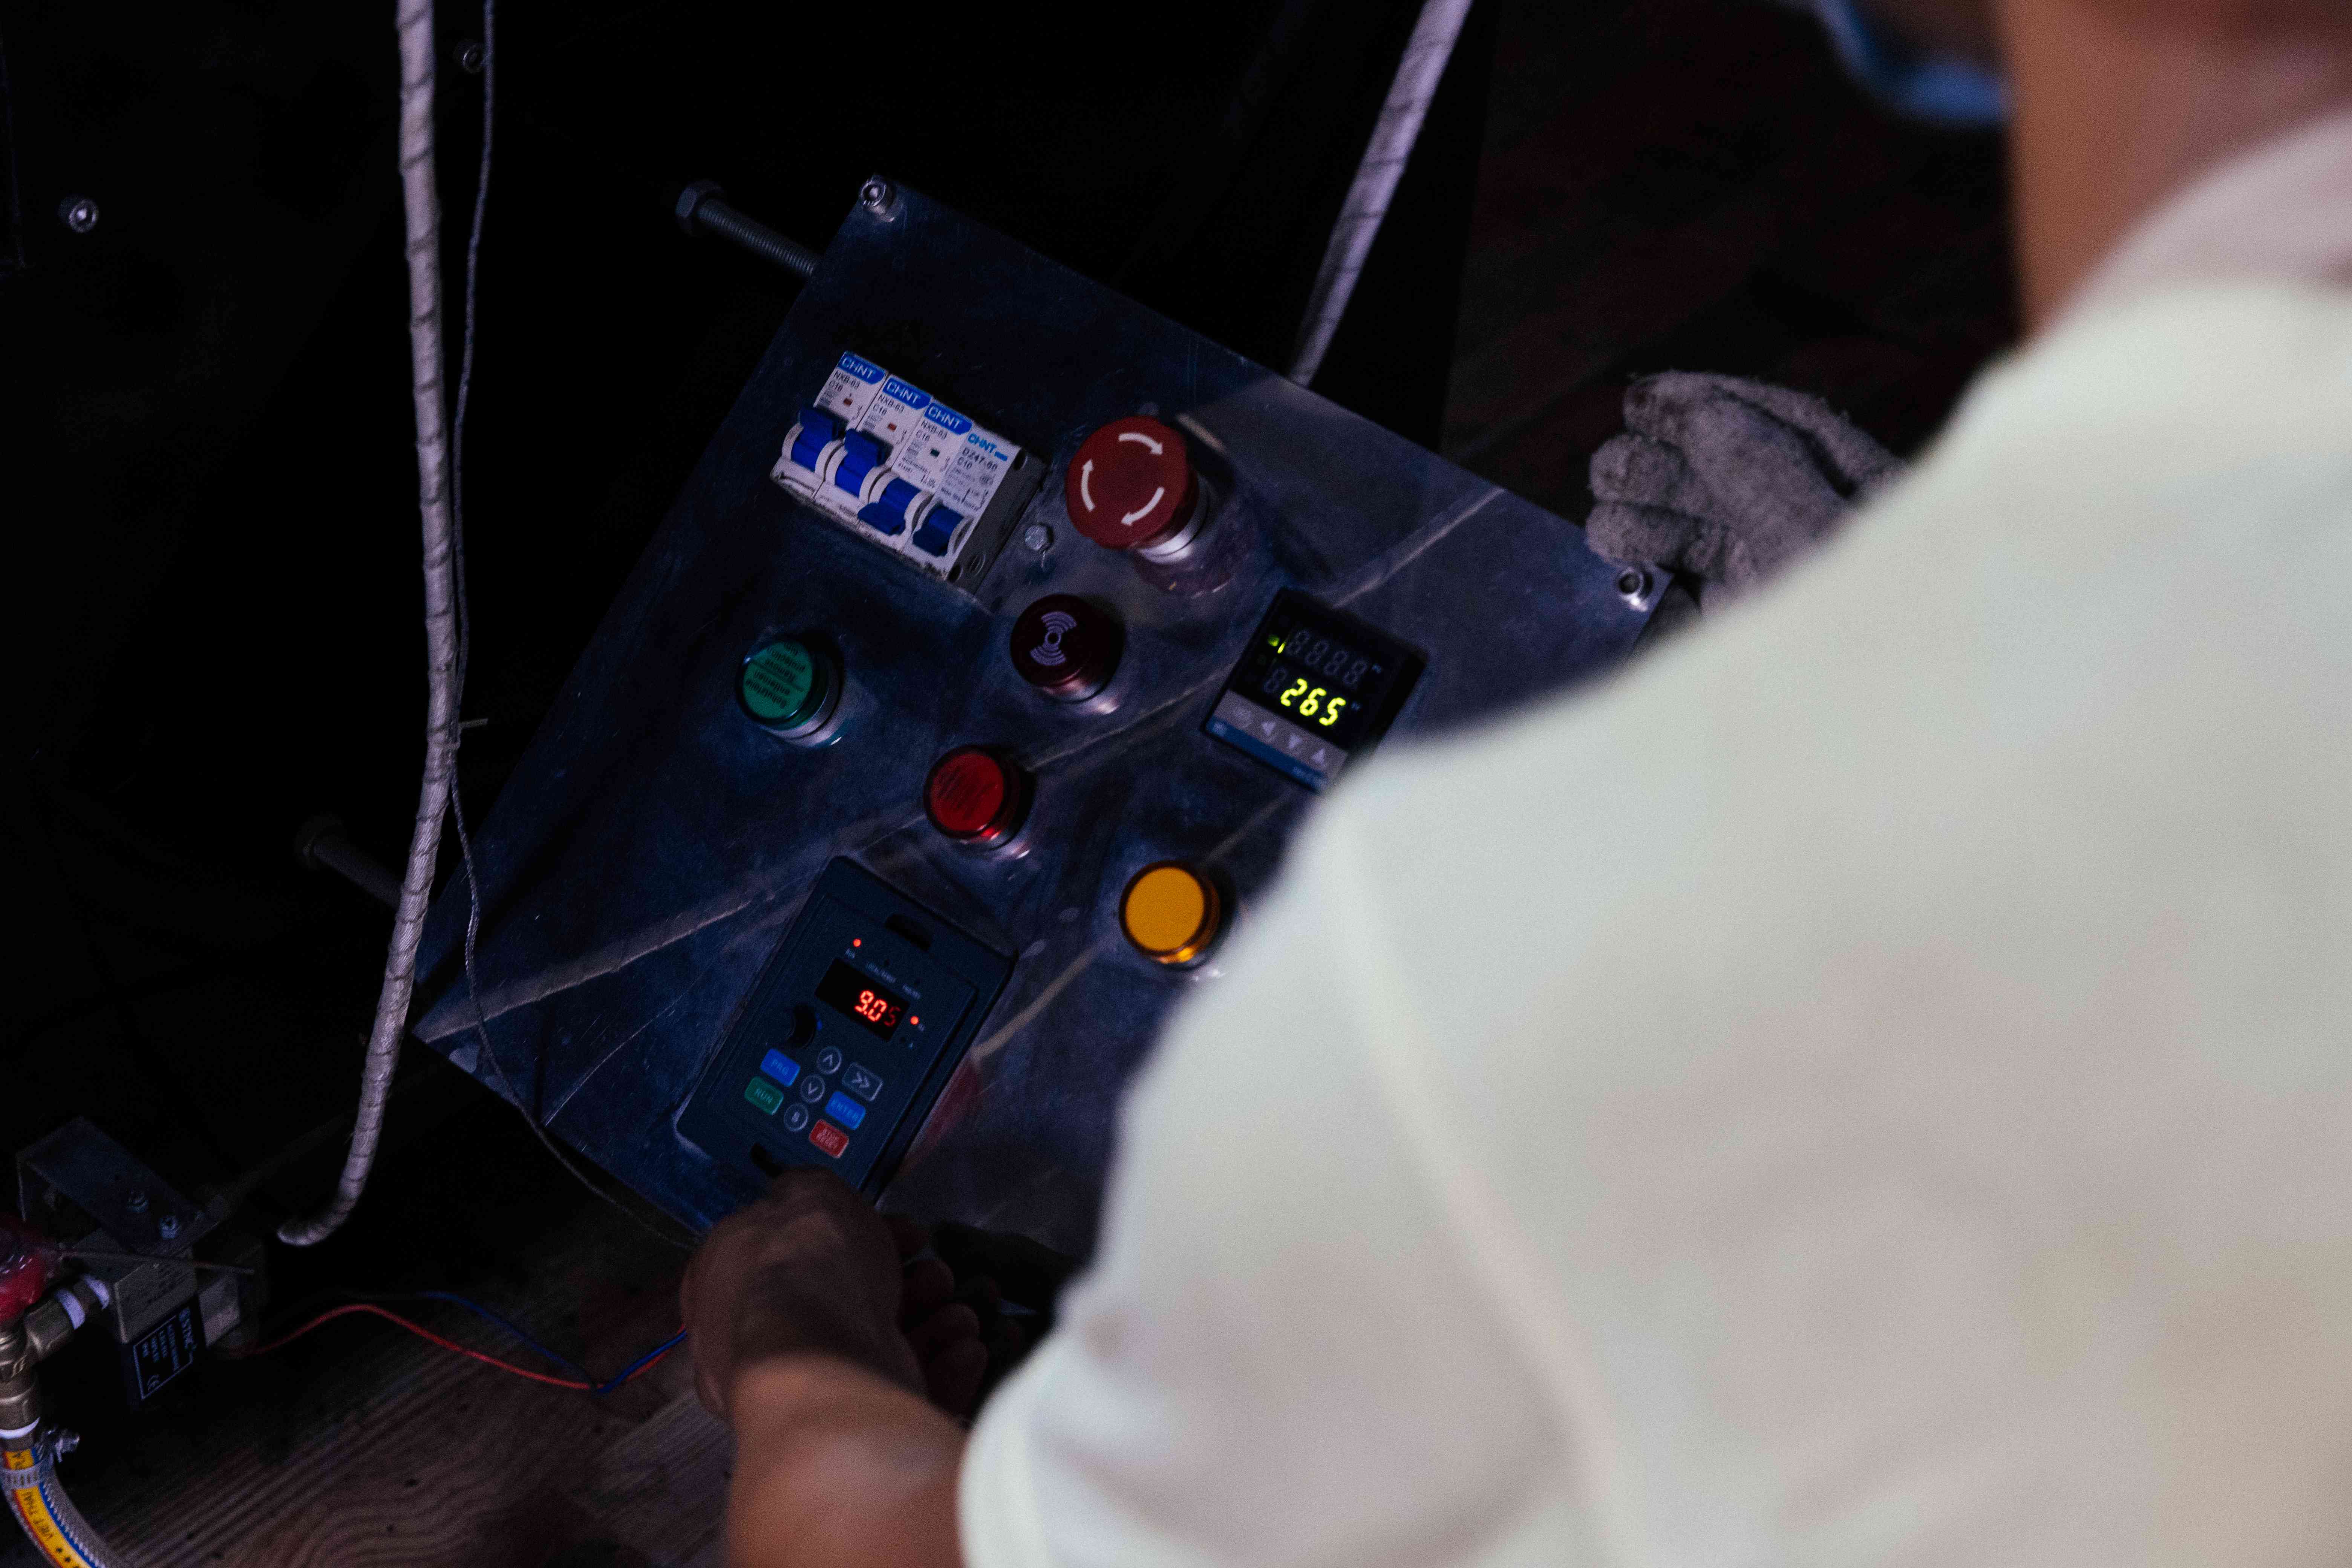
Kết hợp dữ liệu quá trình với thành phẩm
Dữ liệu quá trình chỉ trở nên hữu ích hơn khi được nối với kết quả cuối cùng. Một mẻ có biểu đồ nhiệt giống mẻ chuẩn nhưng màu rang hoặc đặc tính thành phẩm khác có thể chỉ ra thay đổi của nguyên liệu. Ngược lại, một thành phẩm lệch có thể được truy ngược về thời điểm quá trình bắt đầu thay đổi.
Cách làm này tạo ra liên kết giữa dữ liệu vận hành và chất lượng. Mô hình thống kê có thể tìm quan hệ giữa nhiều tín hiệu thay vì dựa vào một biến đơn. Tuy nhiên, quan hệ thống kê không tự động chứng minh quan hệ nhân quả; cần thiết kế lấy mẫu và thử nghiệm để kiểm tra biến nào thực sự gây ảnh hưởng.
Đánh giá hiệu quả bằng độ ổn định
Một công nghệ giảm sai lệch phải được đánh giá bằng kết quả qua nhiều mẻ, không phải một lần chạy đẹp. Có thể theo dõi độ phân tán của chỉ tiêu thành phẩm, tỷ lệ mẻ ngoài giới hạn, thời gian phát hiện sai lệch và số lần can thiệp cần thiết. Đồng thời phải tính chi phí cảm biến, hiệu chuẩn, bảo trì và xử lý dữ liệu.
Mục tiêu cuối cùng là biến dữ liệu thành hành động có thể lặp lại. Nếu hệ thống phát hiện sai lệch nhưng người vận hành không biết phải làm gì, giá trị kiểm soát vẫn hạn chế. Công nghệ phù hợp là công nghệ nối được ba phần: đo đúng, hiểu đúng và phản hồi đúng thời điểm.
Một hệ thống kiểm soát chỉ có giá trị khi dữ liệu được tổ chức theo quá trình
Để giảm sai lệch giữa các mẻ, dữ liệu cần được gắn với đúng mã mẻ, thời điểm và trạng thái thiết bị. Nếu dữ liệu nhiệt độ của mẻ A bị ghép nhầm với kết quả chất lượng của mẻ B, mô hình có thể tìm ra một quan hệ hoàn toàn giả. Vì vậy quản trị dữ liệu là một phần của kiểm soát quá trình, không phải việc riêng của bộ phận công nghệ thông tin.
Một cách thực tế là xây dựng hồ sơ cho từng mẻ gồm nguyên liệu đầu vào, điều kiện môi trường, thông số máy, các lần điều chỉnh và kết quả thành phẩm. Khi nhiều mẻ được lưu theo cùng cấu trúc, kỹ thuật viên có thể tìm các mẫu lặp lại: sai lệch thường xuất hiện sau thay đổi nguyên liệu, sau vệ sinh hay ở một vùng tải nhất định. Đây là nền tảng để phân biệt sự cố ngẫu nhiên với nguyên nhân hệ thống.
Độ ổn định cũng cần được nhìn theo thời gian. Một thiết bị có thể chạy rất ổn trong vài mẻ đầu nhưng bắt đầu lệch khi bộ phận truyền nhiệt bám cặn hoặc cảm biến trôi. Theo dõi xu hướng giúp nhận biết sự thay đổi trước khi nó trở thành một lô sản phẩm ngoài chuẩn. Đây là điểm mà đo liên tục có lợi thế so với kiểm tra rời rạc.
Cuối cùng, không phải mọi biến đều cần tự động điều chỉnh. Một hệ thống có thể bắt đầu bằng cảnh báo cho người vận hành, sau đó mới tiến tới phản hồi tự động khi mối quan hệ giữa tín hiệu và kết quả đã được xác nhận. Cách triển khai theo từng mức giúp giảm rủi ro và tránh biến một mô hình chưa đủ tin cậy thành bộ điều khiển.
Sources of Batch-to-Batch Variation
Batch-to-batch variation can originate in the raw material, equipment, environment, operator actions or measurement itself. Moisture, size, density and origin can change between lots; machine temperature, airflow and cleanliness can drift; ambient conditions can also change. The first task is to separate variation that can be controlled from variation that must be compensated for.
Measure the Process, Not Only the End Result
End-of-batch measurement tells you what happened after the process is complete. In-process measurement can reveal a trend while there is still time to intervene. Research using near-infrared signals and roasting-gas analysis shows that time-resolved signals can be related to roast state and process disturbances. The value is not the number of sensors, but whether a signal is stable, timely and properly calibrated.
Control and Feedback
A basic feedback loop measures a process, compares the result with a target, decides whether to adjust and then checks the outcome. Data logging is only the first step. Two systems can have the same sensors but very different control value if one merely stores curves while the other uses validated data to guide an operating response.
Connect Process Data With Finished-Product Results
Process data become more useful when they are linked to finished-product results. A roast curve that matches a reference while the final colour changes may indicate a raw-material shift; conversely, a quality deviation can be traced back to the point where the process first moved away from normal. Statistical models can combine several signals, but correlation alone does not establish causation.
Evaluate Effectiveness Through Stability
A technology intended to reduce variation should be judged across many batches rather than by one attractive run. Useful measures include the spread of finished-product characteristics, the share of batches outside limits, detection time and the number of interventions required. Sensor, calibration, maintenance and data-handling costs belong in the same evaluation.
Organize Data Around the Process and Over Time
Reliable control requires data to be attached to the correct batch, time and equipment state. If the temperature history of one batch is paired with the quality result of another, a model can discover a false relationship. A consistent batch record can instead reveal repeated patterns associated with raw-material changes, cleaning, loading or equipment condition. Stability must also be followed over time because heat-transfer deposits or sensor drift can emerge only after repeated production. Continuous trends can expose those changes before they become an out-of-specification batch. Automation need not begin with automatic control: a warning stage can come first, followed by closed-loop adjustment only after the signal-to-result relationship has been validated.