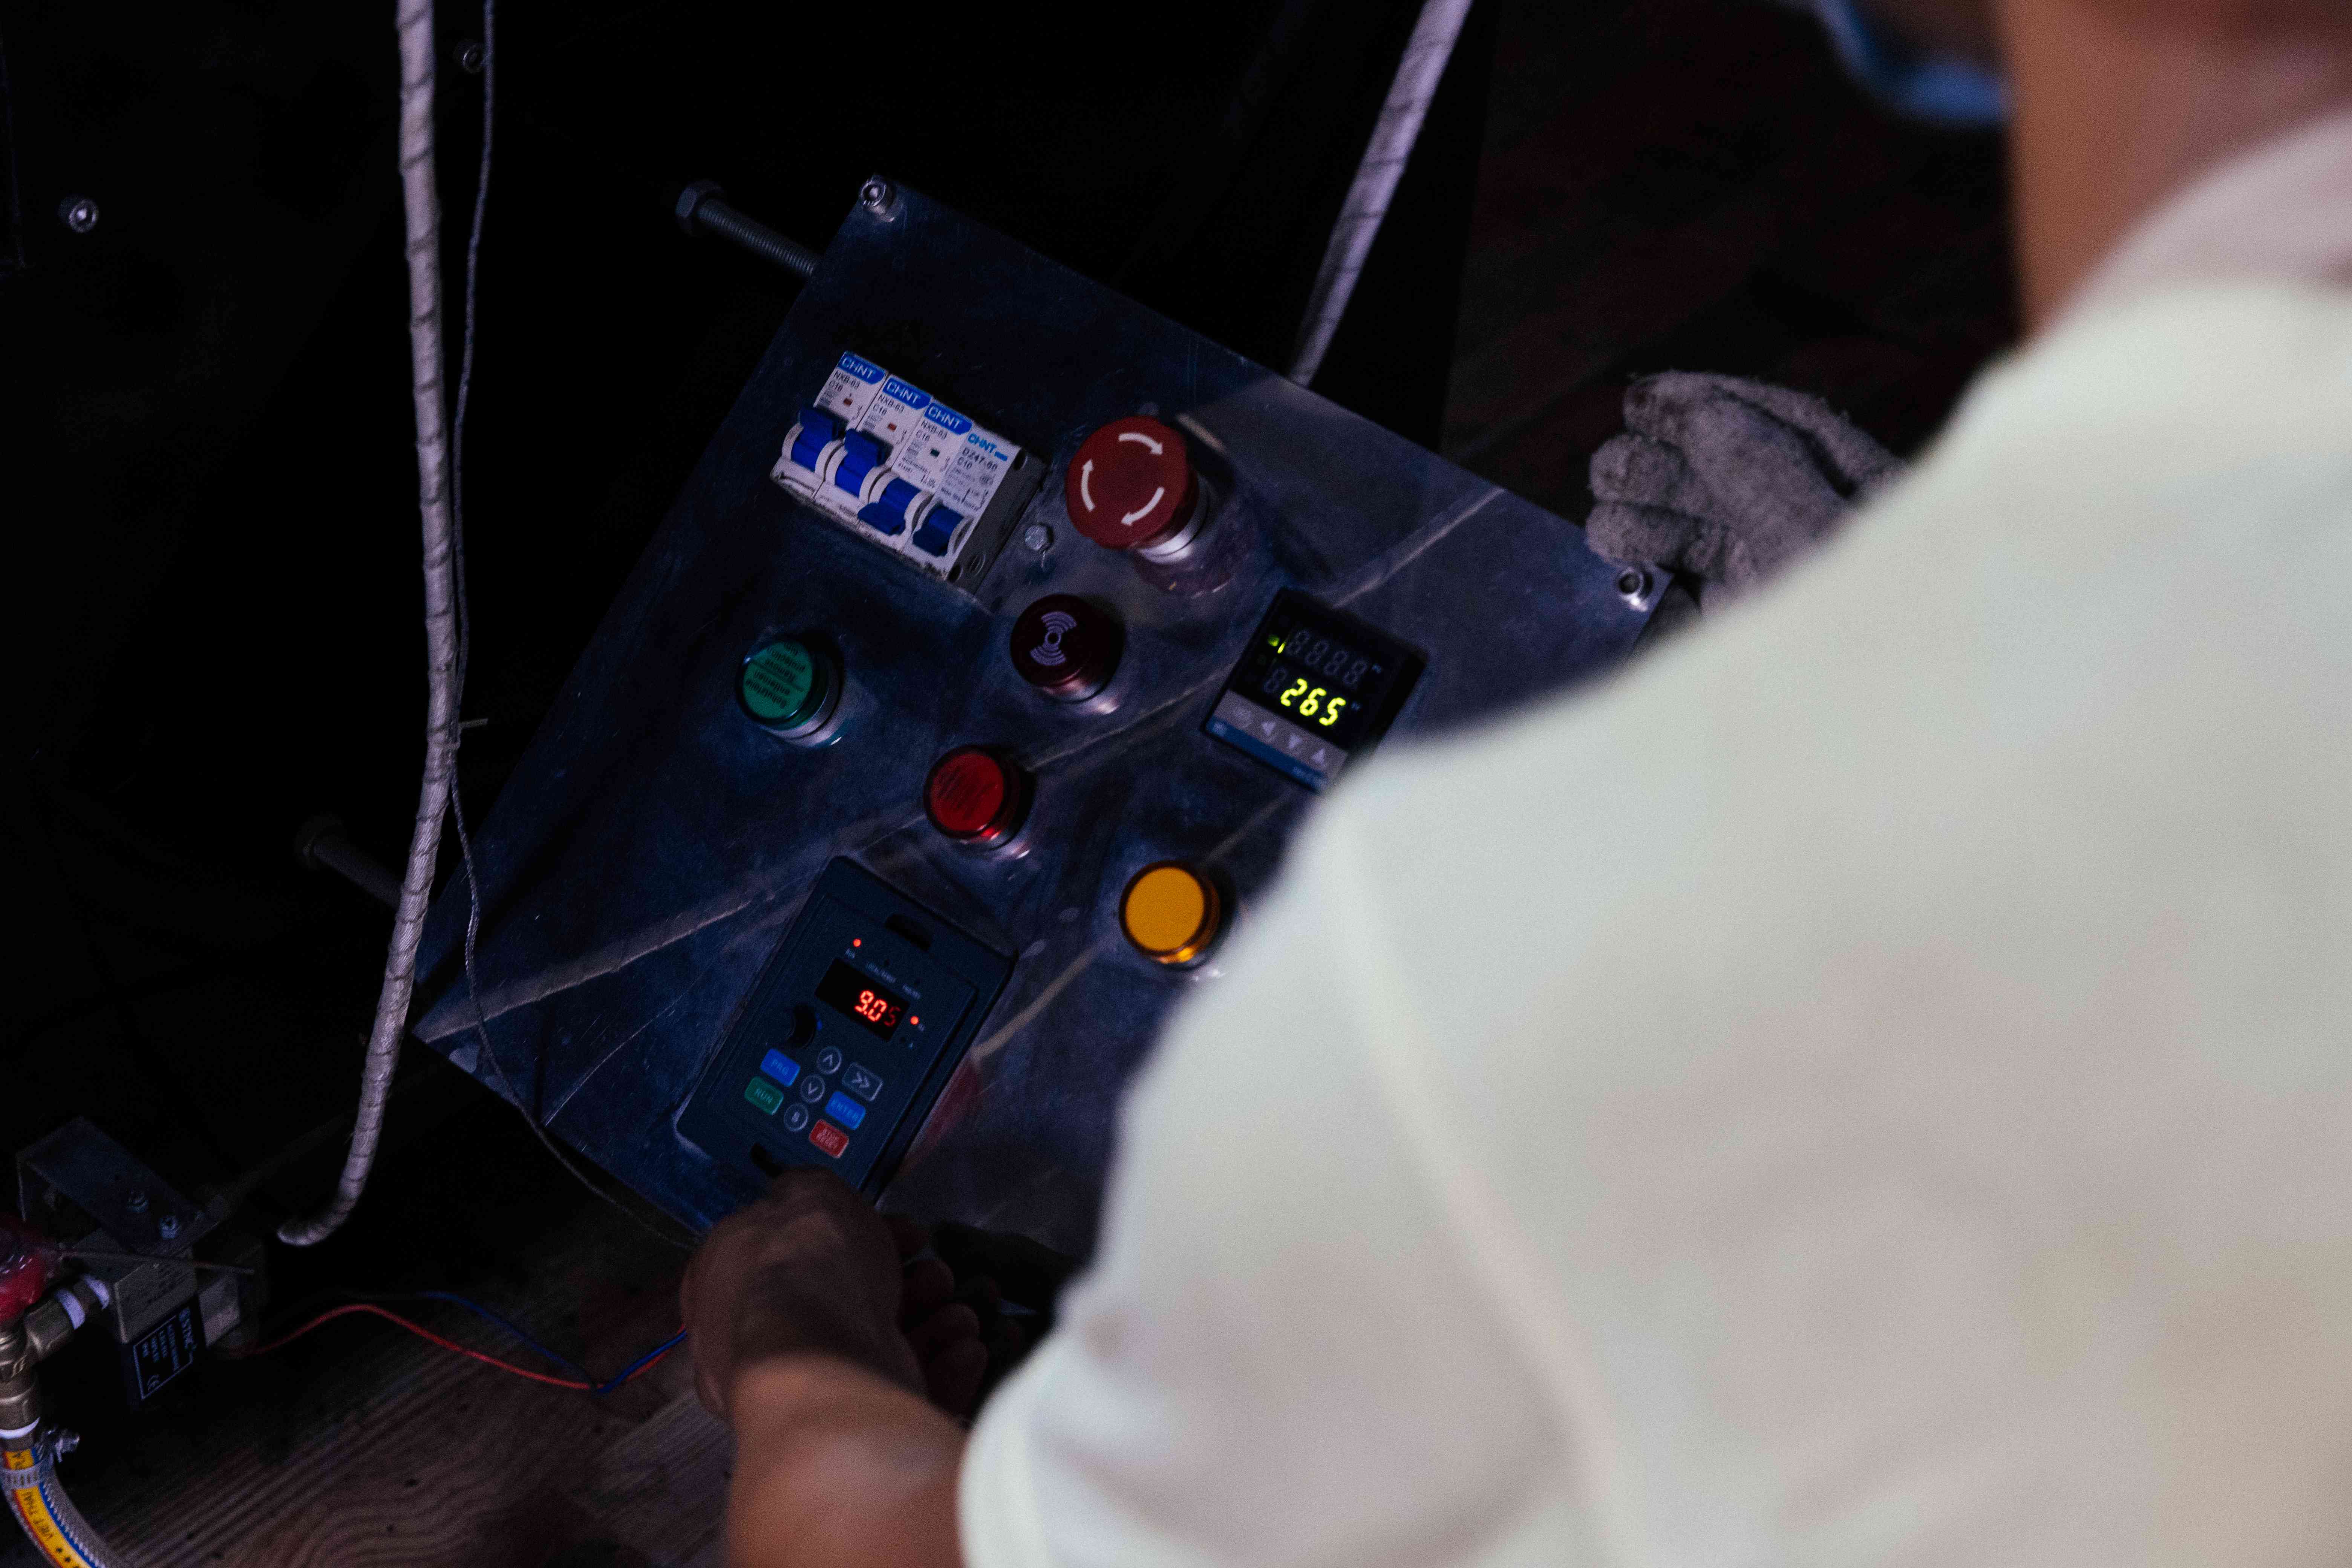
Từ kiểm tra cuối mẻ sang kiểm soát trong quá trình
Kiểm tra cuối mẻ trả lời câu hỏi sản phẩm sau khi hoàn thành có đạt hay không. Công nghệ phân tích quá trình mở rộng câu hỏi sang việc quá trình đang diễn ra ở trạng thái nào. Trong rang cà phê, điều này đặc biệt hữu ích vì các biến đổi xảy ra liên tục và một sai lệch được phát hiện sớm vẫn còn cơ hội điều chỉnh.
PAT không phải một thiết bị đơn lẻ. Nó là cách tổ chức đo lường, phân tích và sử dụng dữ liệu để hiểu quá trình. NIR, phân tích khí rang, nhiệt độ và các tín hiệu khác có thể trở thành nguồn dữ liệu nếu được liên hệ với chỉ tiêu chất lượng thông qua mô hình đã hiệu chuẩn.
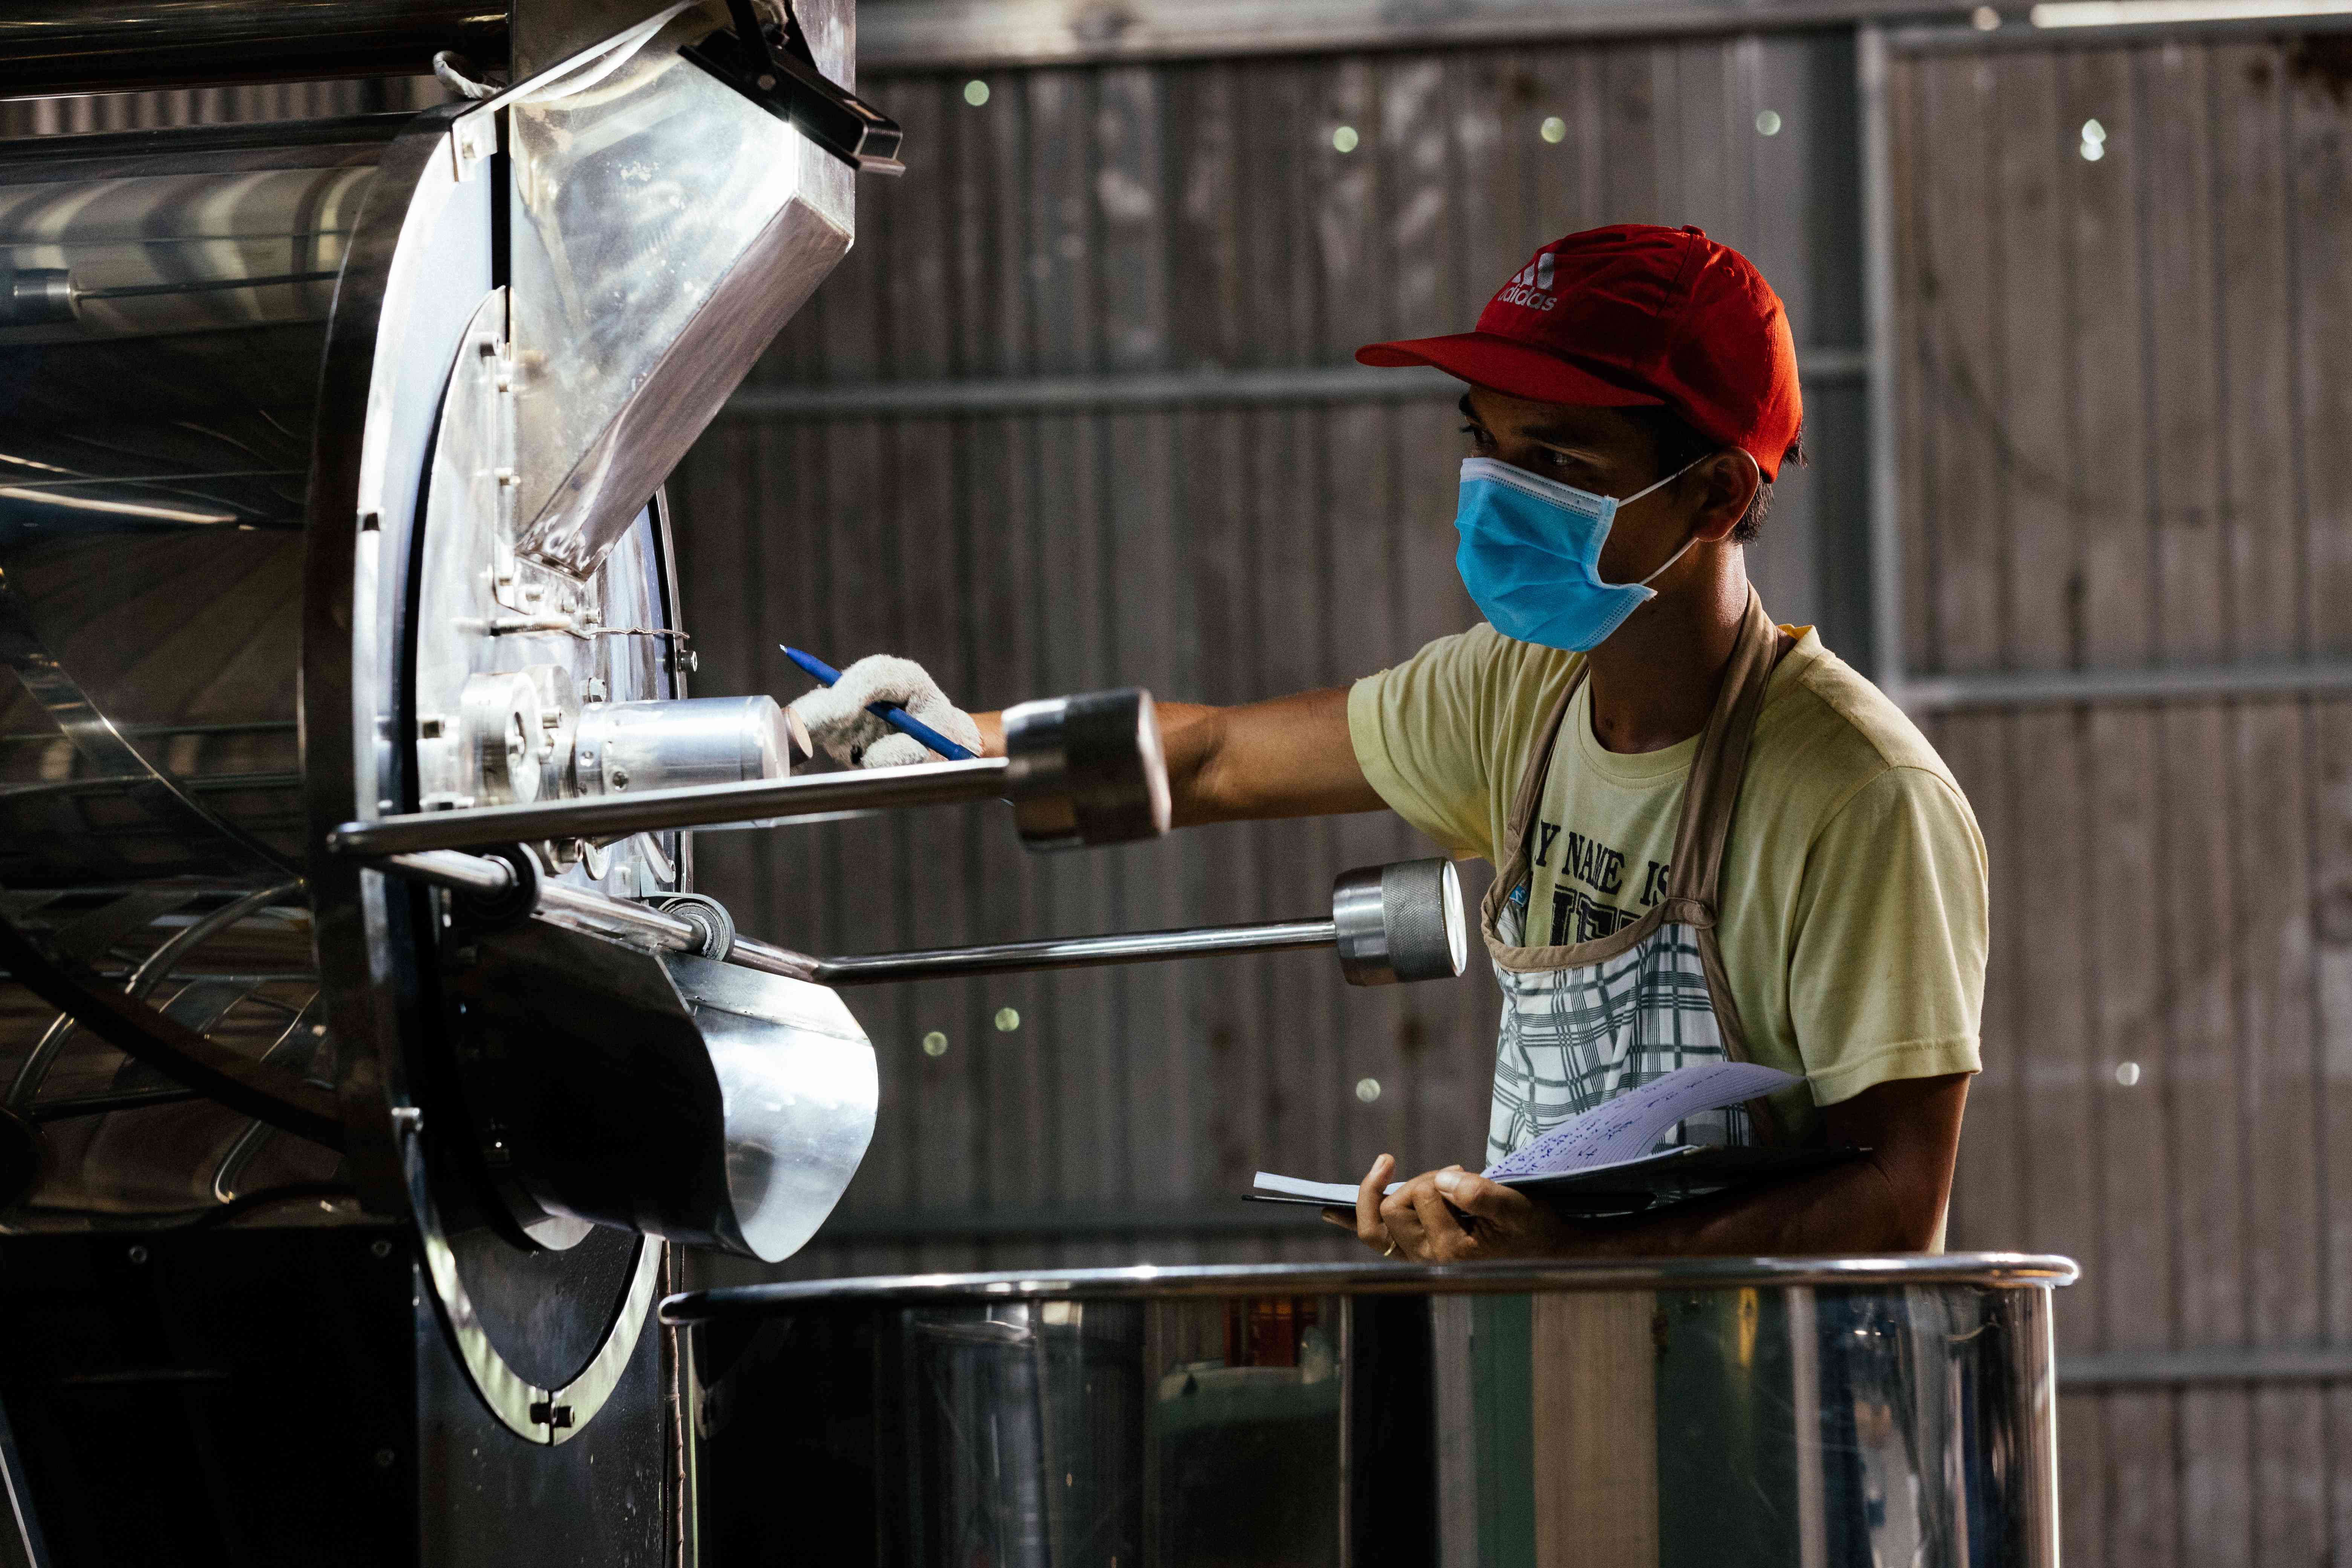
Các loại tín hiệu có thể sử dụng
Nhiệt độ là tín hiệu quen thuộc nhưng không phải tín hiệu duy nhất. NIR có thể thu nhận thông tin liên quan đến thành phần và trạng thái vật liệu; phân tích khí rang theo thời gian có thể phản ánh diễn biến các hợp chất bay hơi. Nghiên cứu thực nghiệm đã chứng minh khả năng dùng NIR để theo dõi quá trình và phát hiện nhiễu bằng phương pháp thống kê đa biến.
Điểm quan trọng là tín hiệu phải được đặt trong ngữ cảnh. Một phổ không tự nói rằng sản phẩm đạt chất lượng. Cần có bộ dữ liệu tham chiếu gồm mẫu, điều kiện quá trình và kết quả phân tích để mô hình học được mối quan hệ phù hợp.
Từ tín hiệu đến chỉ tiêu chất lượng
Bước chuyển khó nhất là biến tín hiệu thành chỉ tiêu có ý nghĩa. Các mô hình hồi quy đa biến như PLS có thể liên hệ phổ với màu hoặc chỉ tiêu hóa học. Nhưng mô hình chỉ đáng tin trong vùng dữ liệu mà nó đã được xây dựng và kiểm chứng. Thay đổi giống, nguồn gốc, mức rang hoặc thiết bị có thể làm mô hình suy giảm.
Vì vậy hiệu chuẩn phải đi cùng với kiểm định độc lập. Nếu dữ liệu huấn luyện và dữ liệu kiểm tra quá giống nhau, độ chính xác công bố có thể cao nhưng khả năng áp dụng ngoài thực tế thấp. PAT tốt cần quy trình cập nhật và theo dõi độ trôi của mô hình.
Giám sát khác tự động điều khiển ra sao
Giám sát là nhận biết trạng thái; cảnh báo là báo khi trạng thái vượt ngưỡng; dự báo là ước tính kết quả trước khi hoàn thành; điều khiển tự động là dùng kết quả đo để thay đổi biến quá trình. Bốn mức này không nên đánh đồng.
Một nghiên cứu về NIR kết hợp kiểm soát thống kê đa biến cho thấy có thể phát hiện sớm các nhiễu trong rang. Đó là bằng chứng về giám sát, không tự động có nghĩa hệ thống đã tự điều khiển máy rang. Ranh giới này rất quan trọng khi đánh giá mức độ trưởng thành của công nghệ.
Điều kiện để triển khai có giá trị
PAT cần cảm biến phù hợp, dữ liệu đủ sạch, hệ thống lấy mẫu hoặc đo ổn định, quy trình hiệu chuẩn và người có khả năng diễn giải dữ liệu. Chi phí không chỉ nằm ở cảm biến mà còn ở tích hợp, phần mềm, bảo trì và kiểm định.
Giá trị cuối cùng nằm ở khả năng giảm thời gian phát hiện sai lệch, giảm mẻ ngoài chuẩn hoặc tăng tính lặp lại. Nếu một tín hiệu đẹp nhưng không dẫn đến quyết định vận hành tốt hơn, việc triển khai chưa chắc có ý nghĩa kinh tế. PAT nên được xem là một hệ thống kiểm soát chất lượng dựa trên dữ liệu, không phải một danh sách thiết bị hiện đại.
Từ mô hình phòng thí nghiệm đến dây chuyền sản xuất
Khoảng cách giữa một mô hình phân tích tốt và một hệ thống PAT vận hành ổn định thường nằm ở dữ liệu. Trong phòng thí nghiệm, mẫu có thể được chuẩn bị đồng đều và thiết bị phân tích được kiểm soát chặt. Trên dây chuyền, cảm biến phải chịu rung, bụi, thay đổi nhiệt độ và thay đổi nguyên liệu. Vì vậy cùng một thuật toán có thể cần hiệu chỉnh lại khi chuyển môi trường.
Một mô hình cũng cần biết phạm vi áp dụng. Nếu dữ liệu hiệu chuẩn chỉ gồm một nguồn cà phê và một dải rang, việc áp dụng cho nhiều nguồn hoặc mức rang khác có thể tạo sai số. Nghiên cứu NIR trong rang đã sử dụng nhiều giống và nguồn để tăng tính đại diện, nhưng mỗi ứng dụng thực tế vẫn cần kiểm chứng với điều kiện của chính dây chuyền.
PAT cũng thay đổi cách nhân sự làm việc. Người vận hành không chỉ đọc nhiệt độ mà có thể phải hiểu biểu đồ xu hướng, cảnh báo mô hình và điều kiện khiến mô hình mất độ tin cậy. Nếu không có quy trình phản ứng, dữ liệu nhiều hơn chưa chắc tạo ra kiểm soát tốt hơn.
Giá trị của PAT vì vậy nên được đo bằng kết quả vận hành: phát hiện sớm hơn bao nhiêu, giảm bao nhiêu mẻ ngoài chuẩn, giảm thời gian kiểm tra cuối mẻ ra sao và liệu mô hình có giữ được hiệu quả sau thời gian sử dụng hay không. Những câu hỏi này thực tế hơn việc chỉ đếm số cảm biến được lắp.
Bổ sung về kiểm soát thực tế
Một điểm khác cần chú ý là giới hạn của mô hình phải được ghi cùng kết quả dự báo. Nếu mô hình chỉ được xây dựng từ một nhóm nguyên liệu, người vận hành cần biết khi nào dữ liệu mới nằm ngoài vùng đã học. Khi đó hệ thống nên chuyển sang cảnh báo hoặc yêu cầu lấy mẫu kiểm tra thay vì tiếp tục đưa ra một con số có vẻ chính xác.
From End-of-Batch Testing to In-Process Control
End-of-batch testing answers whether the finished product meets a specification. Process analytical technology expands the question to the state of the process while it is still running. PAT is not one instrument; it is an organized system of measurement, analysis and decision-making. NIR, roasting-gas analysis, temperature and other signals become useful when linked to quality through calibrated models.
Types of Signals That Can Be Used
Temperature is familiar, but it is only one source of information. NIR can capture information related to composition and material state, while time-resolved gas analysis can reflect changes in volatile compounds. The signal must be interpreted in context: a spectrum does not declare product quality by itself. Reference samples, process conditions and laboratory results are needed to establish the relationship.
From Signals to Quality Indicators
The difficult step is converting a sensor signal into a meaningful quality indicator. Multivariate models such as partial least squares can relate spectra to colour or chemical measures, but their reliability is limited to the data domain in which they were developed and validated. Changes in variety, origin, roast level or equipment can reduce performance, so calibration must be paired with independent validation and drift monitoring.
How Monitoring Differs From Automatic Control
Monitoring means recognizing process state; an alarm indicates that a threshold has been exceeded; prediction estimates an outcome before completion; automatic control uses the measurement to change a process variable. These are different maturity levels. Research showing that NIR can detect roasting disturbances is evidence of monitoring capability, not proof that a fully autonomous roaster has been created.
Conditions for Valuable Implementation
Useful implementation requires appropriate sensors, clean and stable data, reliable sampling or measurement, calibration procedures and people who can interpret the results. The business case should be tied to earlier deviation detection, fewer out-of-specification batches or greater repeatability. A sophisticated sensor without a better operating decision is not necessarily valuable PAT.
From Laboratory Models to Production Lines
The gap between a laboratory model and a stable production system is often the data environment. Production sensors face dust, vibration, temperature changes and raw-material variation that are controlled more tightly in a laboratory. Models also need a defined domain of applicability. Operators may need to understand trends, alarms and conditions that make a model unreliable, so training and response procedures are part of deployment.
A Complementary Control Perspective
A practical safeguard is to report model limits together with predictions. When a new sample falls outside the calibration domain, the system should be able to switch to an alert or request a reference test rather than continue presenting a precise-looking number. PAT is most useful when it makes uncertainty visible and connects measurement to a repeatable operating response.